

Výrobní proces kované ocelové koule
Mar 08, 2020
1. Tradiční řemeslo
Kované ocelové koule, jak název napovídá, jsou kované ocelové koule. Vzduchová kladiva se používají k kování surovin do určité míry deformace a ke zvýšení kompresního poměru, takže struktura kuliček odolných proti opotřebení je kompaktnější a zlepšuje se houževnatost a tvrdost. Tradiční postup musí materiál rozřezat podle velikosti, poté zahřát na určitou teplotu uhlí nebo zemním plynem, kováním vzduchovým kladivem, tepelným zpracováním a kontrolou produktu. Tradiční proces má příliš mnoho nevýhod. Mezi hlavní patří nízká efektivita výroby a kvalita produktu. Kontroly vedou k velkým individuálním rozdílům, vážnému znečištění životního prostředí, vysoké intenzitě práce a radiaci tepla a hluku, což vážně ohrožuje zdraví zaměstnanců.
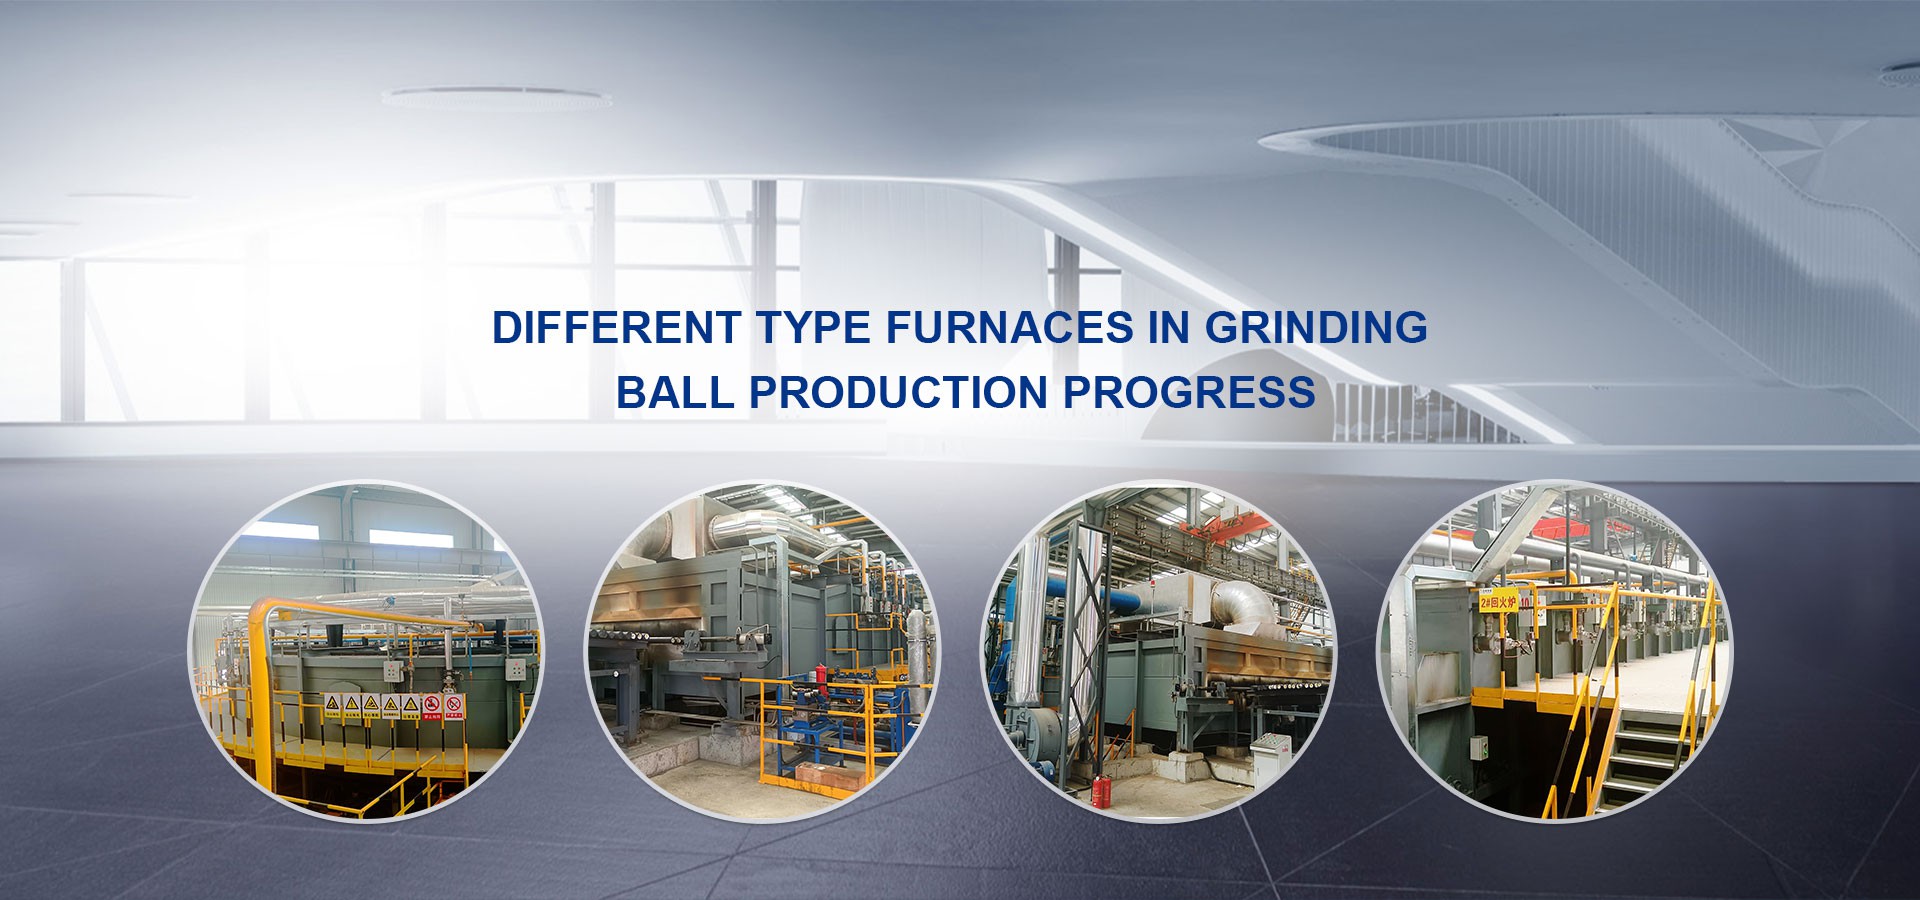
Suroviny: Suroviny potřebné pro kování ocelových kuliček, kulaté oceli, jsou všechny objednávány z velkých národních oceláren a speciální požadavky na různé ocelové materiály odolné proti opotřebení mohou být speciálně zpracovány. Vytápění surovin: Pro vytápění používáme energeticky úspornou indukční tyčovou elektrickou topnou pec, která může zajistit rovnoměrnou teplotu celé suroviny a výrazně snížit ztráty surovin. Rovnoměrná teplota surovin po zahřátí může zajistit tvrdost ocelové koule odolné proti opotřebení během procesu tepelného zpracování. Systém tepelného zpracování: Prostřednictvím samostatně vyvinuté výrobní linky na kalení vodou a vědeckého procesu tepelného zpracování lze vstupní teplotu vody a výstupní teplotu vody ocelové koule odolné proti opotřebení volně regulovat, aby se kovaná koule odolná proti opotřebení zvýšila tvrdost od povrchu k jádru a mají vysokou houževnatost. Rychlost drcení je extrémně nízká a stabilita koule odolné proti opotřebení je udržována v různých tvrdých pracovních prostředích.
2. Šikmý proces: S vývojem dob tradiční proces postupně mizí z historické fáze a je nahrazen šikmým procesem. Základní myšlenkou šikmého procesu je použití elektrické pece k ohřevu celé kulaté oceli a její odeslání na válec dopravním zařízením. Motor a reduktor pohánějí válec k otáčení a válec může použít svůj vlastní design kulové drážky pro diagonální válcování vysokoteplotní kulaté oceli do kuliček. Šikmý vázací proces nevyžaduje zasekávání a kování vzduchovým kladivem, což výrazně zvyšuje efektivitu výroby, výrazně snižuje pracovní náročnost pracovníků a výrazně snižuje poškození způsobené hlukem. Technologie šikmého vázání je skokovým pokrokem v odvětví kování ocelových kuliček, ale šikmé vázání V procesu je mnoho vad. Nejdůležitější jsou kvalita povrchu a zaoblenost. Ocelový kulový povrch získaný technologií šikmého vázání má vady, jako je kůže, nedostatek masa, přehřátí, výčnělek a vysoká zaoblenost. Je-li průměr ocelové koule větší než 50 mm, nemohou různé válcované ocelové koule splňovat požadavky příslušných norem. U ocelových kuliček o průměru větším než 90 mm již není možné vyrobit šikmou vázací techniku.
3. Technologie rotačního řezání a kování: S vývojem světové těžební techniky se průměr kulových mlýnů zvětšoval a zvětšoval a s příchodem poloautomatických mlýnů se poptávka po ocelových koulích z kulových mlýnů postupně aktualizovala z malé průměry až velké průměry. Tradiční řemeslo a šikmá vázací technika samozřejmě již nemohou uspokojit potřeby dolu. V tomto případě naši technici úspěšně vyvinuli automatizovanou výrobní linku kovaných ocelových kuličkových rotačních řezacích válců prostřednictvím nepřetržitého studia a nezávislého výzkumu a vývoje a prostřednictvím nepřetržitého průzkumu a testování. Rotační kovací stroje na válcování a jiné klíčové technologie získaly 5 národních patentů na vynálezy. Ve spojení s novou řadou patentovaných materiálů RCAB byly vyráběné produkty schváleny mezinárodními těžebními giganty, jako jsou kované systémy tepelného zpracování „BHP Billiton“, „Rio Tinto“ a „Vale“. Díky linii a vědeckému procesu tepelného zpracování mají kované opotřebení odolné kuličky vyšší tvrdost od povrchu k jádru a současně vysokou houževnatost a rychlost drcení je extrémně nízká. Kuličky odolné proti opotřebení jsou udržovány v různých tvrdých pracovních prostředích. Stabilita. Technologie automatizované výroby ocelových kuliček na rotačním řezání a kování zavádí novou automatickou technologii krmení, mezifrekvenční a vysokofrekvenční indukční elektrickou ohřívací technologii pecí, technologii kovacího stroje na rotačním řezání válců, technologii spirálových izotermických strojů, bubnovou technologii spirálového kalení, automatickou izolační kbelík, atd. Vyspělá zařízení, efektivita výroby se ve srovnání s tradičními procesy téměř 20krát zlepšila a intenzita práce a pracovní prostředí pracovníků se výrazně zlepšily. Využití pokročilého indukčního ohřevu v peci místo uhlí a zemního plynu, při úsporě energie a snížení spotřeby, nezpůsobí znečištění životního prostředí. Bez ohledu na kvalitu povrchu nebo vnitřní kvalitu vyráběných ocelových kuliček překročily ukazatele příslušných norem a kruhovitost, tvrdost, hodnota rázu a hodnota pádu přesáhly požadavky národních norem. Zejména ocelová koule s velkým průměrem o průměru větším než 100 mm se může spoléhat pouze na konvenční kování s pneumatickým kladivem. Lze ji popsat jako další skok v historii kovaných ocelových koulí. V současné době může East Rail Company vyrábět kované ocelové kuličky o průměru mezi 20 mm a 150 mm.
https://www.grindingballsmedia.com


